

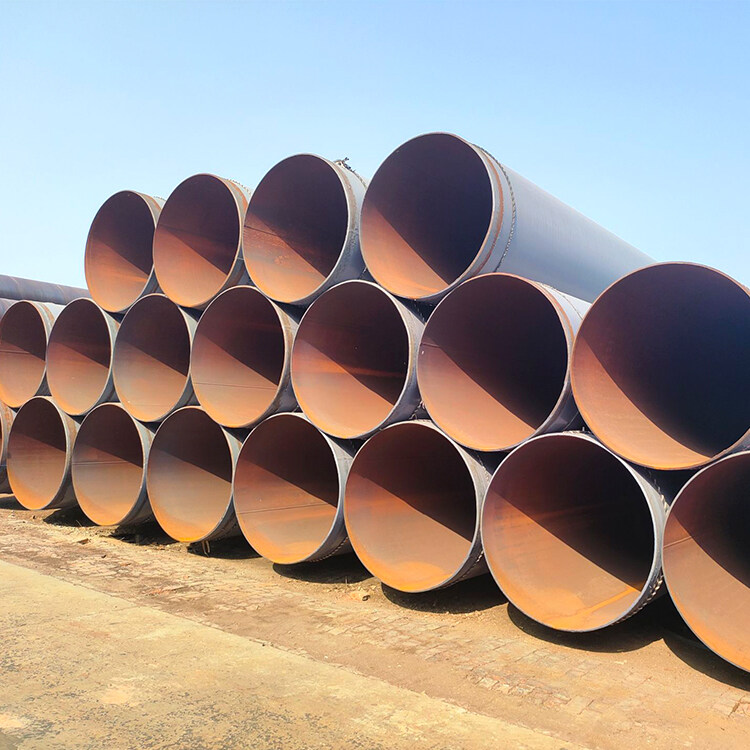
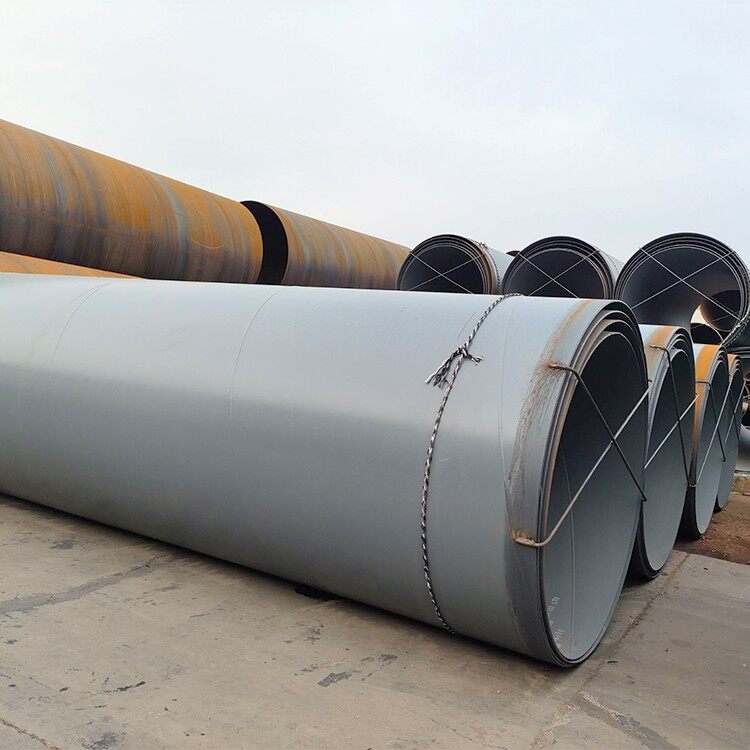
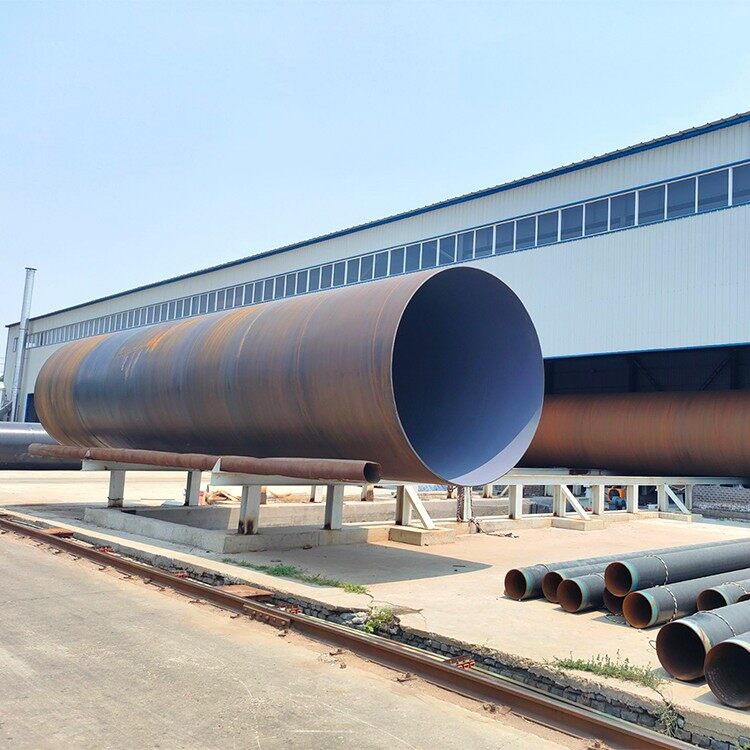
La tubería de acero espiral AWWA C213 es una norma anticorrosión común para FBE. Algunas tuberías de acero tienen anticorrosión AWWA C213 FBE en la pared interior, y algunas tuberías de acero tienen anticorrosión AWWA C213 FBE en el interior y el exterior.
Control del proceso de revestimiento de tuberías de acero en espiral según AWWA C 213
Diagrama de flujo del proceso de recubrimiento de poliuretano y FBE

Descripción del proceso de recubrimiento de poliuretano y FBE
1 Preparación de la superficie de las tuberías de acero
2 Limpieza de la superficie de la tubería
La grasa y los contaminantes de la superficie externa de la tubería deben limpiarse y la grasa se puede limpiar con solvente.
3 Precalentamiento
Las tuberías se deben calentar a una temperatura superficial menor o igual a 60 grados С y mantenerse por encima de la temperatura del punto de rocío de 3 grados С para eliminar la humedad de la pared de las tuberías y prepararlas para la preparación de la superficie.
4 Parámetros para el granallado
a) El dispositivo de granallado es un conjunto de sistema de funcionamiento de circulación cerrada. Puede garantizar el trabajo normal de granallado controlando el número de revoluciones de funcionamiento de la línea de transmisión y la corriente del motor de la máquina de granallado.
b) El número de revoluciones de la línea de transmisión se determinará a través de la densidad de los perdigones de acero que golpean la superficie de las tuberías de acero de acuerdo con los requisitos de la clase de granallado. Cuanto mayor sea la densidad de los perdigones de acero, mejor será el efecto del granallado. La limpieza del granallado se controlará a Sa 2,5 y las tuberías de acero se examinarán y registrarán una por una. Las profundidades de las líneas de anclaje de las tuberías revestidas con FBE se controlarán dentro del rango de 50~100 μm. La velocidad de transmisión se registrará una vez en el registro de desfase de cada turno.
Calefacción por tuberías
Control de temperatura: La temperatura de aplicación de la tubería de acero se debe controlar de acuerdo con los requisitos de la curva de curado del polvo. La temperatura de aplicación se puede lograr ajustando la potencia de frecuencia intermedia. La temperatura se puede medir con un comprobador de temperatura en línea o detectar con una tiza de temperatura o un detector térmico portátil. La temperatura de la superficie de la tubería no debe superar los 246 grados.
1 Pulverización de polvo
La aplicación de polvos consiste en recubrir uniformemente la superficie de la tubería de acero con polvos epóxicos mediante un método de aplicación estático. El espesor de los polvos no debe ser inferior a 500 µm.
2 Inspección final
3 Aspecto de las tuberías revestidas El color deberá ser uniforme, sin defectos ni discontinuidades, sin imperfecciones ni laminaciones.
4 Detección de punto de fuga
El detector de fugas por chispa eléctrica se utiliza para detectar el punto de fuga después de la producción. El voltaje de detección del punto de fuga es de 2 KV. Los puntos de fuga detectados se deben identificar y reparar. La detección del punto de fuga de cada tubo de acero se debe registrar de manera veraz.


